
Qu'est-ce que le plastique ABS ? Définition

Le plastique ABS, ou acrylonitrile butadiène styrène, est un thermoplastique largement utilisé dans la fabrication d'une variété de produits dans de nombreuses industries. Son histoire remonte au début des années 1930, lorsqu'il a été mis au point par la société chimique allemande IG Farben. Ce matériau est devenu l'un des plastiques les plus polyvalents et les plus utilisés dans l'industrie manufacturière actuelle.
Histoire de la matière
La production commerciale de l'ABS a commencé dans les années 1950 par la société américaine de produits chimiques et de polymères, The Dow Chemical Company. L'ABS est un matériau synthétique qui combine trois monomères différents, l'acrylonitrile, le butadiène et le styrène, pour produire un polymère qui est à la fois léger, solide, durable et résistant aux chocs. Il est devenu très populaire dans les années 1960 pour la production de boîtiers d'appareils électroménagers, de pièces automobiles, de jouets et d'autres produits manufacturés.
Au fil des années, l'ABS a été amélioré avec l'ajout d'additifs pour améliorer ses propriétés, tels que l'amélioration de sa résistance aux UV, sa résistance aux températures élevées, et sa résistance aux flammes. L'ABS est encore largement utilisé aujourd'hui dans de nombreux produits tels que les coques de téléphones portables, les équipements électroniques, les meubles, les pièces automobiles et les jouets.
Cependant, l'utilisation généralisée de l'ABS et d'autres plastiques dans la production de produits de consommation a également contribué à la crise environnementale actuelle en raison de la pollution plastique qui en résulte. Ainsi, des initiatives ont été prises pour développer des alternatives plus durables et écologiques pour remplacer les plastiques à usage unique et encourager le recyclage des plastiques existants.

Caractéristiques de l'ABS
Le plastique ABS se caractérise par une résistance et une durabilité remarquables, associées à un poids léger et à une bonne stabilité dimensionnelle à des températures et des pressions variables, ce qui le rend idéal pour une utilisation dans une grande variété de produits. En outre, il possède d'excellentes propriétés d'isolation électrique, ce qui le rend particulièrement utile pour loger des composants électriques tels que des cartes de circuits imprimés ou des connecteurs. En outre, l'ABS est également considéré comme non toxique lorsqu'il est produit correctement, ce qui permet de l'utiliser en toute sécurité avec des denrées alimentaires ou d'autres matériaux sensibles, le cas échéant.
Les propriétés thermiques de l'ABS en font également un choix optimal pour les processus de moulage par injection ; il offre des caractéristiques d'écoulement supérieures qui permettent un contrôle précis de la forme et de la taille pendant la fabrication par rapport à d'autres thermoplastiques tels que le polyéthylène ou le polypropylène qui peuvent être difficiles à travailler avec les techniques de moulage par injection en raison de leurs températures de point de fusion relativement basses. En outre, l'ABS offre également une excellente résistance aux produits chimiques tels que l'huile et l'essence, ce qui lui confère une longévité accrue par rapport aux matériaux qui ne sont pas conçus pour ce type d'environnement. Il convient donc aux applications telles que les composants de boîtiers soumis à des conditions difficiles ou à un contact répété avec des carburants.
Sept familles numérotées, et une matière très courante qui n’a pas son propre numéro.
Utilisation dans l'industrie du plastique ABS
La polyvalence de l'ABS signifie que ce matériau peut être utilisé dans de nombreuses industries, y compris l'ingénierie automobile, la fabrication électronique, la production d'équipements médicaux, la fabrication de meubles et les applications d'emballage, entre autres, démontrant sa capacité à répondre à des besoins spécifiques en fonction des exigences du client, telles que les exigences de résistance ou les normes de résistance environnementale nécessaires dans certains secteurs. Par exemple : dans le secteur de l'ingénierie automobile (voir notre sujet sur les véhicules en plastique), il peut y avoir des exigences particulières en matière de résistance en raison des vibrations du moteur ou d'une exposition prolongée à des températures/pressions extrêmes ; tandis que dans la production d'équipements médicaux, il peut y avoir des normes de sécurité plus élevées en raison de la manipulation directe par le personnel médical lors d'opérations, etc.
De même, dans la fabrication de meubles, il peut y avoir des inquiétudes quant à la façon dont le produit résistera à l'usure sur de longues périodes, là encore, il est facile d'y répondre en utilisant certaines propriétés trouvées dans certains plastiques, y compris l'ABS, si les clients/spécifications l'exigent, ce qui permet aux fabricants d'avoir une certaine souplesse dans la production de leurs produits sans compromettre la qualité/l'intégrité/l'espérance de vie, etc., à condition que des techniques d'usinage correctes soient utilisées pendant les étapes de production, du début à la fin (y compris les activités de post-traitement).
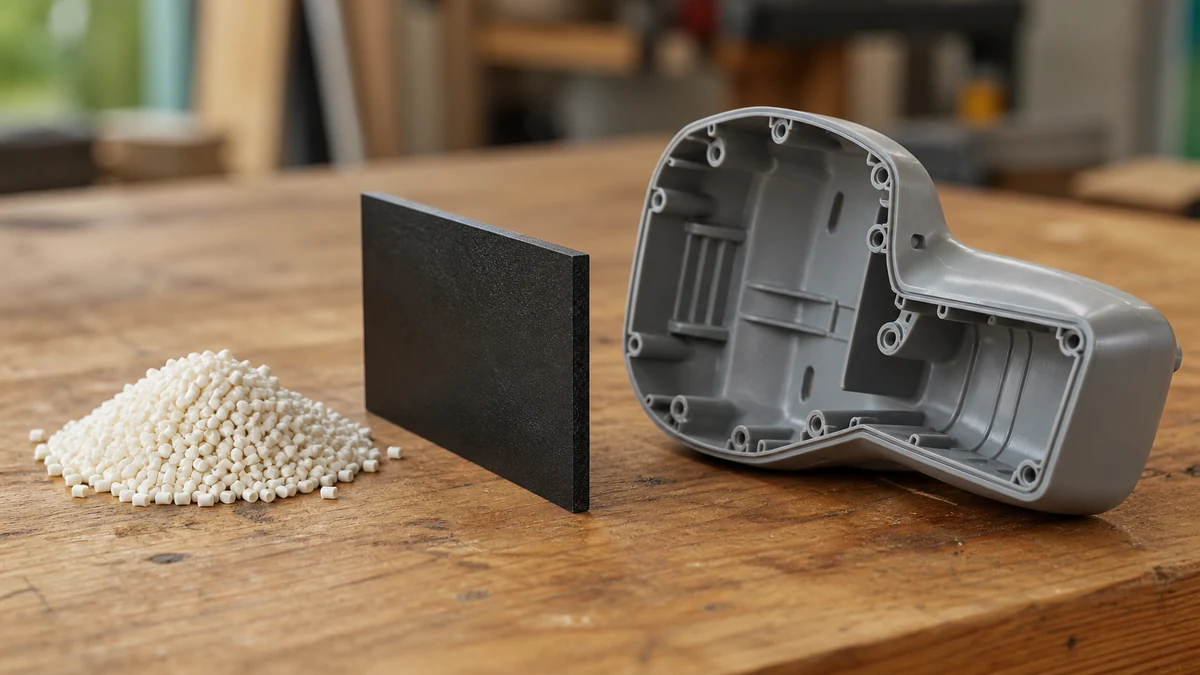
Reconnaître un ABS et le travailler proprement
Devant une pièce dépourvue de marquage, quelques observations simples orientent le diagnostic, ce qui vaut la peine avant de coller, de peindre ou de réparer. L’ABS se présente en général opaque, rigide et légèrement satiné, avec un son mat lorsqu’on le percute, très différent du tintement clair d’un polystyrène cristal. Sa masse volumique dépasse légèrement celle de l’eau, de l’ordre de 1,05 gramme par centimètre cube selon les grades : un copeau jeté dans un verre coule, là où un copeau de polypropylène ou de polyéthylène flotte. Ce test de flottation ne suffit évidemment pas à conclure, il écarte simplement deux familles très répandues et resserre le champ des hypothèses.
Les réactions qui confirment l’hypothèse
Un second indice tient à la sensibilité de l’ABS aux solvants. Une goutte d’acétone déposée sur une zone cachée ramollit la surface et la rend collante en quelques instants, réaction que ne produisent ni le polyéthylène ni le polypropylène, chimiquement bien plus indifférents. Cette vulnérabilité explique aussi les accidents domestiques les plus fréquents : un nettoyant à base de solvant, un dissolvant renversé ou un marqueur agressif laissent une trace définitive sur un boîtier, car la matière n’est pas tachée mais dissoute en surface. Le vieillissement fournit un dernier repère, le jaunissement des vieilles façades d’appareils électroniques exposées à la lumière étant caractéristique des matières à base de styrène.
Les solvants employés pour tester ou coller l’ABS s’évaporent vite et leurs vapeurs ne sont pas anodines. Local ventilé, gants adaptés, flacon refermé entre deux usages, chiffons étalés à plat pour sécher : les mêmes règles valent pour le ponçage, dont les poussières très fines se respirent sans qu’on s’en aperçoive.
Assembler et finir sans abîmer la pièce
Pour l’assemblage, les colles solvantées jouent précisément sur cette sensibilité : elles dissolvent superficiellement les deux faces, qui se ressoudent en séchant. Le joint obtenu est homogène, à condition que les surfaces soient parfaitement jointives, car ces produits comblent mal les jeux. Les cyanoacrylates conviennent aux petites reprises mais restent fragiles au choc, ce qui est paradoxal sur une matière retenue pour sa ténacité. Le ponçage demande de la patience puisque l’ABS chauffe vite, encrasse les abrasifs et refond en bourrelets dès qu’on appuie : on procède à grain moyen, par passes courtes, ou à l’eau pour évacuer les particules. Une peinture, enfin, n’accroche durablement qu’après dégraissage soigneux et application d’un primaire compatible, faute de quoi le film s’écaille au premier choc et emporte des écailles jusque dans les angles.
Ce que devient une pièce en ABS en fin de vie
Une matière ne se juge pas seulement à ses performances en service, mais aussi à ce qu’il advient d’elle une fois l’objet hors d’usage. L’ABS occupe ici une position intermédiaire. Il est thermoplastique, donc refondable en théorie autant de fois qu’on le souhaite, mais il circule presque toujours dans des objets composés de plusieurs matières assemblées. La recyclabilité d’une pièce tient alors autant à sa conception qu’à la nature du polymère. Un boîtier monomatière clipsé et un carter peint, chromé puis vissé sur une armature métallique ne suivent pas le même chemin, même s’ils sortent du même granulé.
Le code de résine identifie, il ne trie pas
Les objets en plastique portent parfois un triangle numéroté. Les codes de résine vont de 1 à 7, du polytéréphtalate d’éthylène au polystyrène, le septième regroupant les matières diverses et les mélanges. L’ABS n’a pas de numéro propre dans cette série : il apparaît dans cette catégorie fourre-tout, ou bien sous son sigle inscrit en toutes lettres dans le moule. Ce marquage est une aide à l’identification, destinée aux professionnels du démantèlement et aux régénérateurs, rien de plus. Il ne constitue pas une consigne de tri. Il n’indique ni ce que la collectivité accepte, ni l’existence d’une filière capable de reprendre l’objet, ce qui explique qu’un même boîtier soit accueilli dans une déchèterie et refusé dans une autre. La consigne dépend du flux local, des équipements du centre de tri et des débouchés du moment, trois paramètres qu’aucun pictogramme ne peut résumer.
Refondre l’ABS coûte des propriétés
Le recyclage mécanique consiste à broyer, laver, sécher puis réextruder la matière. Chaque passage dans la vis d’extrusion soumet les chaînes macromoléculaires à une contrainte thermique et à un cisaillement qui les raccourcissent. La matière régénérée n’est donc pas identique à la matière vierge : elle est un peu moins tenace, plus sensible à la fissuration, parfois plus fluide au moulage. On parle de décyclage pour nommer cette dégradation progressive à chaque boucle, par opposition à l’image trompeuse d’un cycle sans perte. Dans le cas de l’ABS, la phase butadiène, celle qui porte la résistance aux chocs, compte parmi les plus vulnérables à la chaleur et à l’oxydation, si bien que la première propriété à décliner est précisément celle pour laquelle la matière avait été retenue. Les régénérateurs compensent en incorporant une part de résine vierge, en ajustant les additifs, ou en réservant le recyclé à des pièces internes moins sollicitées.
Un ABS recyclé reste de l’ABS, mais ses caractéristiques mécaniques dérivent à chaque cycle. Une pièce fortement sollicitée se conçoit avec une matière dont l’historique thermique est connu, et non avec un broyat d’origine indéterminée.
Les assemblages qui ferment la boucle
Ce qui bloque le retour en matière tient rarement au polymère seul. Une laque, un vernis anti rayures ou un dépôt métallique décoratif se retrouvent dans le broyat sous forme de particules étrangères qui piquettent la surface des pièces suivantes. Les inserts filetés, les charnières rivetées et les étiquettes fortement adhésives imposent un démontage manuel que la valeur du gisement justifie rarement. Les pièces composites et les complexes multicouches posent la même difficulté sous une autre forme, puisque deux matières intimement liées ne se séparent pas au broyage et finissent orientées vers la valorisation énergétique. Concevoir une pièce durable revient donc à limiter le nombre de résines employées, à préférer les liaisons démontables aux collages, à graver le sigle de la matière dans le moule et à renoncer aux décors rapportés quand une teinte dans la masse produit le même effet.
| Élément rapporté | Effet sur la boucle matière |
|---|---|
| Laque ou vernis de finition | Particules étrangères dans le broyat, aspect piqueté des pièces suivantes |
| Dépôt métallique décoratif | Contamination difficile à éliminer, reconnaissance optique perturbée |
| Insert fileté, rivet, ressort | Démontage manuel obligatoire avant tout broyage |
| Collage sur une autre résine | Séparation impraticable, orientation vers la valorisation énergétique |