
Comment sont fabriquées les barquettes alimentaires en plastique ?

L'industrie de l'emballage alimentaire a grandement évolué au cours des dernières décennies, cherchant constamment à améliorer la conservation, la distribution et la présentation des produits alimentaires. Parmi les solutions les plus répandues se trouvent les barquettes alimentaires en plastique, qui servent à emballer une large variété de produits. Tout au long de cet article, nous utiliserons un exemple qui parlera au plus grand nombre, y compris aux enfants, la barquette de jambon blanc comme on peut en voir ici. Le processus de fabrication de ces barquettes est complexe et fascinant, impliquant des technologies avancées et une série d'étapes détaillées pour garantir la sécurité et la qualité du produit final.
Conception et développement des emballages
Avant même que la fabrication des barquettes alimentaires en plastique ne commence, une phase de conception et de développement primordiale est mise en œuvre. Cette étape implique la collaboration étroite entre ingénieurs, designers et spécialistes de l'industrie alimentaire pour créer une barquette répondant à des critères spécifiques de taille, de forme et de fonctionnalité. Pour le jambon, par exemple, la barquette doit être conçue pour maximiser la conservation du produit, tout en étant facile à ouvrir pour les consommateurs. Les matériaux sont soigneusement sélectionnés pour leurs propriétés de barrière et leur compatibilité avec les normes alimentaires, garantissant ainsi que le jambon reste frais et savoureux jusqu'à sa consommation.
Choix des matériaux utilisés pour le conditionnement
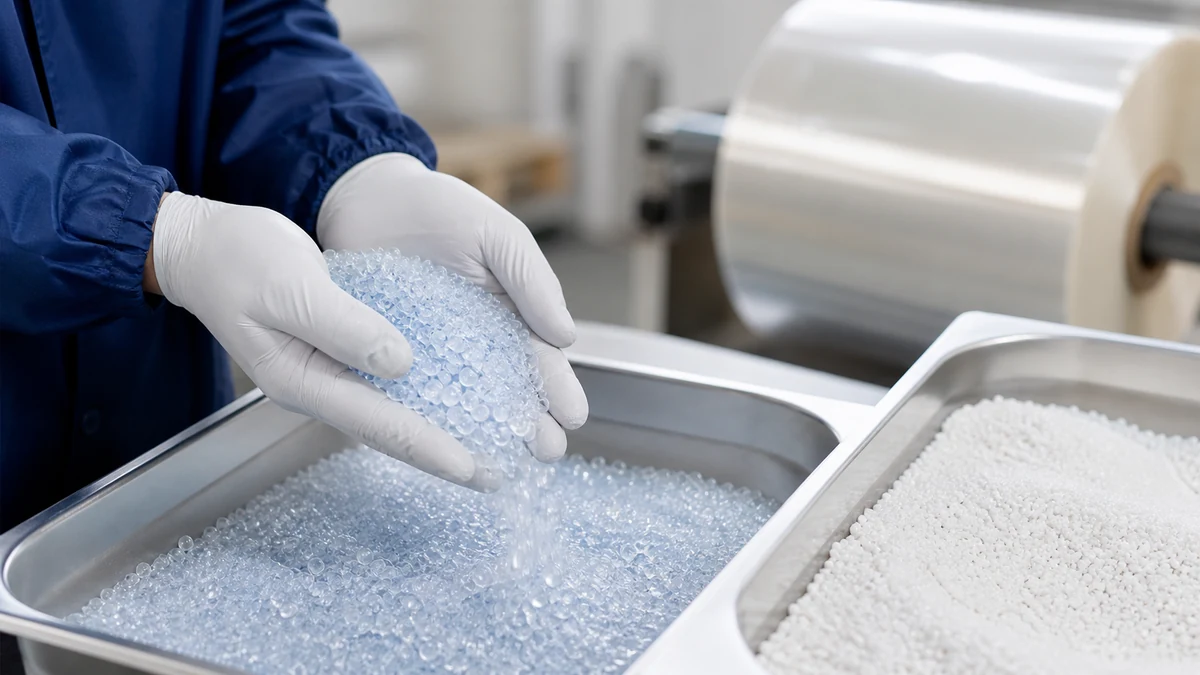
Le choix des matériaux est une étape fondamentale dans la fabrication des barquettes alimentaires en plastique. Les matériaux doivent non seulement répondre aux exigences de sécurité et d'hygiène alimentaires, mais aussi offrir la résistance et la flexibilité nécessaires pour protéger le produit. Pour les barquettes de jambon, des plastiques tels que le polyéthylène téréphtalate (PET) ou le polypropylène (PP) sont souvent utilisés en raison de leurs excellentes propriétés de conservation des aliments et de leur recyclabilité. Ces matériaux sont également appréciés pour leur clarté et leur brillance, ce qui améliore l'aspect visuel du produit sur le point de vente.
Positionnement qualitatif selon la tenue à la chaleur et la barrière aux gaz.
Processus de fabrication : extrusion et thermoformage
L'extrusion et le thermoformage sont au cœur du processus de fabrication des barquettes en plastique utilisées dans l'industrie alimentaire. L'extrusion consiste à faire fondre les granulés de plastique et à les pousser à travers une filière pour former une feuille continue de plastique. Cette feuille est ensuite chauffée jusqu'à devenir malléable, avant d'être formée dans des moules spécifiques par le processus de thermoformage. Pour les barquettes de jambon, les moules sont conçus pour créer un espace optimal pour le produit, tout en incluant des éléments tels que des rainures ou des compartiments pour recueillir les jus et améliorer la présentation. Après le thermoformage, les barquettes sont refroidies puis découpées selon leur forme définitive.
Contrôle de qualité
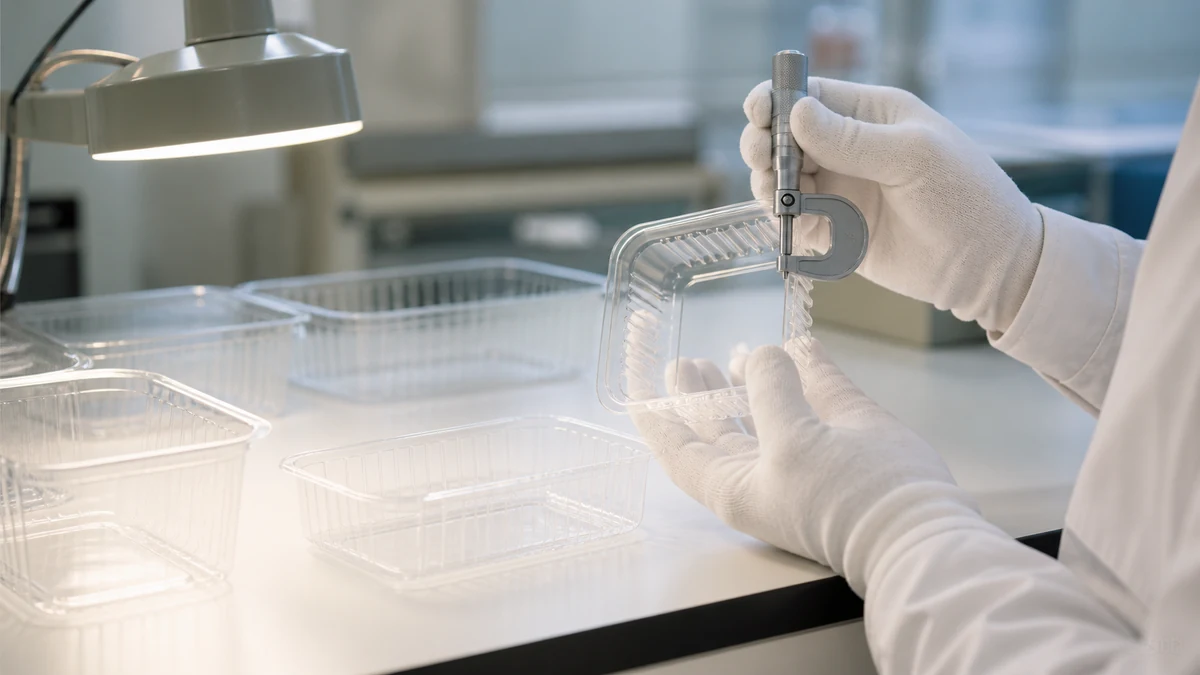
Le contrôle de qualité est essentiel tout au long du processus de fabrication des barquettes alimentaires en plastique. À chaque étape, des contrôles rigoureux sont effectués pour s'assurer que les barquettes répondent à des standards élevés de sécurité, d'hygiène et de qualité. Pour les barquettes de jambon, cela inclut des tests de résistance, d'étanchéité et de compatibilité alimentaire. Des échantillons sont régulièrement prélevés et testés pour garantir que chaque barquette est apte à conserver le jambon dans les meilleures conditions possibles.
Assemblage et conditionnement
Après le contrôle de qualité, les barquettes sont prêtes à être assemblées et conditionnées. Pour certains produits comme le jambon, cela peut inclure l'insertion de coussinets absorbants ou de films protecteurs avant le conditionnement. Les barquettes sont ensuite empilées et emballées dans des cartons ou des films rétractables pour le transport. Cette étape est essentielle pour assurer que les barquettes arrivent en parfait état chez les fabricants de produits alimentaires, prêtes à être remplies.
Remplissage et scellage
Le remplissage et le scellage sont des étapes cruciales pour assurer la fraîcheur et la sécurité du jambon. Les barquettes sont d'abord remplies avec le produit, puis un film de scellage est appliqué sur le dessus. Ce film est ensuite scellé à la barquette, créant un environnement hermétique qui préserve la qualité et la durabilité du jambon. Des technologies de scellage avancées sont utilisées pour garantir une fermeture étanche et fiable, empêchant toute contamination ou altération du produit.
Impression et décoration
Une fois formées, les barquettes peuvent subir des processus d'impression et de décoration pour améliorer leur attractivité visuelle et fournir des informations importantes sur le produit. Cette étape utilise des techniques d'impression avancées pour appliquer des designs, des logos, des informations nutritionnelles et des codes-barres. Pour les barquettes de jambon, l'impression joue un rôle important dans la stratégie de marketing, en mettant en valeur la marque et en fournissant aux consommateurs toutes les informations nécessaires pour faire un choix éclairé en faveur d'un produit de qualité.
Distribution et vente
Enfin, les barquettes remplies, scellées et finalisées avec les aspects marketing souhaités par l'enseigne sont prêtes pour la distribution et la vente. Elles sont transportées vers les supermarchés, les magasins spécialisés et les points de vente où les consommatrices et les consommateurs peuvent les acheter. La conception soignée des barquettes de jambon comme les barquettes alimentaires des autres produits joue un rôle clé dans l'attrait du produit sur le lieu de vente, incitant les consommateurs à choisir un jambon de qualité, présenté dans un emballage pratique et sécurisé.
La fabrication des barquettes alimentaires en plastique est un processus industriel sophistiqué qui allie à la fois l'innovation technologique et le souci du détail. Comme vous avez pu le constater avec le jambon blanc, produit phare de l'alimentation de nombreux foyers que nous avons utilisé comme exemple, il est clair que chaque étape, de la conception au point de vente, est méticuleusement planifiée pour répondre aux besoins des producteurs alimentaires et des consommateurs, garantissant que les produits restent frais, sûrs et attrayants du début à la fin.
C.S
Le multicouche et la barrière, revers compris
Une barquette de charcuterie ou de plat préparé n’est presque jamais faite d’une seule matière, et cette architecture invisible explique une bonne part de son coût comme de ses difficultés de fin de vie. La feuille extrudée qui alimente la thermoformeuse est souvent un complexe obtenu par coextrusion : plusieurs polymères sortent simultanément de filières différentes et se superposent à l’état fondu, chacun apportant une fonction que les autres n’ont pas. Une peau de polyéthylène assure l’étanchéité à la vapeur d’eau et le scellage de l’opercule, une couche centrale barrière freine le passage de l’oxygène, une structure en PET ou en polypropylène donne la rigidité et la tenue à la forme. La barrière aux gaz commande la durée de conservation autant que la recette du produit lui-même.
Pourquoi la performance complique le tri
Les polymères barrière les plus employés, notamment les copolymères d’éthylène et d’alcool vinylique ainsi que certains polyamides, sont efficaces en couches très minces, de quelques microns au cœur de la paroi. Ils rendent possible le conditionnement sous atmosphère protectrice, où le mélange gazeux introduit dans la barquette ne serait d’aucune utilité si l’oxygène traversait la paroi en deux jours. Le prix de cette performance se paie au recyclage : les couches sont inséparables mécaniquement, et une chaîne de tri qui reconnaît un matériau majoritaire par spectroscopie ne peut ni séparer ni purifier ce mélange. La tendance industrielle observable va donc vers des solutions dites monomatériau, où structure, opercule et couche fonctionnelle appartiennent à la même famille de polymère, avec l’enjeu de retrouver une barrière comparable sans empiler des matières étrangères. L’opercule participe pleinement à cet équilibre, puisqu’un film pelable soudé sur une barquette d’une autre famille suffit à rendre l’ensemble hétérogène. Les concepteurs travaillent donc autant sur la compatibilité des couches que sur leurs performances, et une part de la recherche porte sur des revêtements barrière déposés en couche extrêmement mince, assez discrets pour ne pas perturber le recyclage du support.
Reconnaître le procédé et la matière d’une barquette en main
Une fois la chaîne de production connue, un exercice d’observation devient possible sur n’importe quel emballage sorti du réfrigérateur, et il apprend plus qu’un long descriptif. Les trois grandes voies de mise en forme des thermoplastiques laissent chacune des marques caractéristiques, parce qu’elles n’imposent pas les mêmes efforts à la matière. Le thermoformage part d’une feuille déjà solide qu’il ramollit puis étire dans un moule ; l’injection remplit une empreinte fermée avec de la matière fondue sous pression ; l’extrusion pousse la matière à travers une filière pour produire un profil continu de section constante. Chaque procédé signe la pièce qu’il produit, et il suffit d’un examen à la lumière pour retrouver cette signature.
Les indices du thermoformage
La marque la plus fiable est l’épaisseur variable. Comme la feuille est étirée pour épouser le moule, la matière s’amincit à mesure qu’elle descend : le fond et les angles inférieurs d’une barquette profonde sont nettement plus fins que le pourtour du col, ce qui se vérifie en regardant la pièce par transparence contre une fenêtre. Le bord périphérique, découpé après formage, présente une tranche nette, parfois légèrement froissée par la lame ou refoulée en un léger bourrelet. Aucune trace d’injection n’apparaît nulle part sur le fond. Les nervures de raidissement, quand elles existent, sont douces et arrondies plutôt que franches, car une feuille étirée ne remplit pas un angle vif. Un col légèrement irrégulier au toucher signale enfin la découpe, opération qui laisse toujours une trace.
Ce que laisse l’injection
Une boîte rigide, un couvercle à charnière ou un pot épais racontent une autre histoire. Le point d’injection subsiste presque toujours sous la forme d’une petite pastille circulaire ou d’un plot arasé, au centre du fond ou sur une paroi latérale. Autour, la lumière rasante révèle des cercles concentriques d’éjecteurs, légèrement en relief ou en creux. L’épaisseur reste régulière d’un bout à l’autre de la pièce, les angles sont vifs, les bords finis sans trace de découpe, et de fines lignes de soudure apparaissent là où deux fronts de matière se sont rejoints derrière un obstacle, typiquement après un trou ou une poignée. Une charnière filmée d’une souplesse surprenante, capable de plier des milliers de fois sans blanchir, est un indice supplémentaire : cette pièce est presque toujours en polypropylène.
Le chiffre au fond, et ce qu’il ne dit pas
Reste le triangle moulé dans le fond, contenant un chiffre compris entre 1 et 7. Il s’agit du code de résine, une identification de la famille de polymère : 1 pour le PET, 2 pour le polyéthylène haute densité, 3 pour le PVC, 4 pour le polyéthylène basse densité, 5 pour le polypropylène, 6 pour le polystyrène, 7 pour les autres et les mélanges. Ce marquage n’est pas une consigne de tri, contresens très répandu : il renseigne le professionnel sur la matière, tandis que la consigne applicable dépend du dispositif de collecte du territoire et des filières installées. Sur un emballage complexe, le chiffre désigne d’ailleurs le composant majoritaire, ce qui ne dit rien des couches minces logées à l’intérieur de la paroi.